| 欢迎进入方生模具厂_官网! | 网站地图 | 联系我们 |

|
||
|
||
发布时间: | 点击:0 次

前两天有个客户问起拉伸模工作过程的事儿,当时聊了挺久,发现很多人对这块的理解还停留在表面。今天干脆把这几年积攒的经验整理一下,说说实操里到底要注意什么。
##拉伸模工作过程探析在现代制造业的精密舞台上,拉伸模扮演着举足轻重的角色。

它如同一位沉默的雕塑家,将平整的金属板材,通过一系列精准而有力的动作,塑造成形态各异的立体零件。
具体来说,
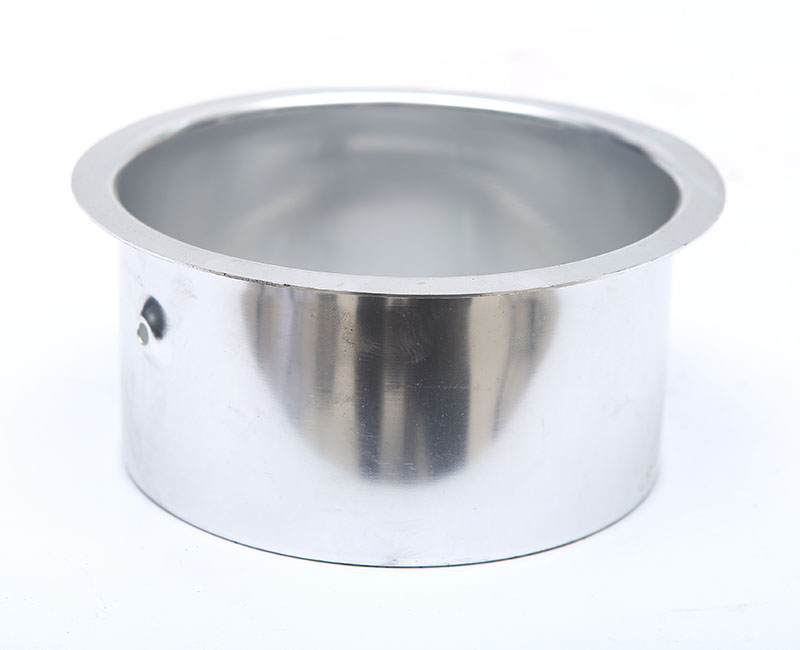
从汽车覆盖件到家用电器外壳,从厨具器皿到航空航天构件,拉伸成型的身影无处不在;
深入剖析拉伸模的工作过程,不仅是对一项关键工艺的解读,更是对现代工业制造逻辑的一次探寻!
从实际操作来看,
拉伸模的工作,始于精心的准备。

模具本身,通常由上模(凸模)和下模(凹模)构成,其型腔依据目标零件的几何形状精密加工而成。

待加工的金属板料被平整地放置于下模的定位装置上,压边圈随后落下,稳稳地将板料四周压紧。
这一步骤至关举足轻重,它旨在防止板料在后续拉伸过程中边缘起皱,确保材料能够均匀、顺畅地流入模腔!
换个角度看,
此时的板料,静卧于模具之间,等待着形态的蜕变?
紧接着,核心的拉伸变形阶段拉开帷幕!
落实到具体场景中,
上模在压力机驱动下,以可控的速度与力量向下运动,其凸起部分开始接触并压迫板料中部?
板料在凸模的作用下,首先发生弯曲,随即被强行拉入下模的凹模型腔。
这里有个细节值得展开说,
在这个过程中,板料主要承受径向的拉应力与切向的压应力!
材料并非被简单“冲压”而成型,而是在凸模的牵引下,经历着复杂的塑性流动:中心区域材料变薄,并向侧壁延展;
在此基础上,
法兰部分(压边圈下的区域)材料则可能增厚,同时向凹模口内收缩流动。
模具的圆角半径、间隙、润滑条件以及压边力的大小,都精细地调控着这一流动过程,力求在避免开裂与起皱之间取得较优平衡。
除此之外,
当上模运行至下死点,板料基本贴合模具型腔,零件的形状便基本定格;
然而,工作并未结束!
进一步说,
为了释放材料内部残留的弹性应力,提高零件尺寸精度和形状稳定性,保压阶段时常不可或缺?

上模在此位置保持短暂停留,使材料在充分约束下完成最后的塑性变形与应力松弛。
随后,上模回升,压边圈松开,成型后的零件或依靠顶出装置脱模,或由下模内的气动装置吹出!
回到实际问题上,
一个从平面到立体、从毛坯到雏形的转变,至此宣告完成!
纵观拉伸模的工作全程,它绝非简单的蛮力压制,而是一场力、材料与几何形态的精密对话?
搞清楚了这点,接下来就好理解了。
每一次成功的拉伸,都是对材料性能的深刻理解、对力学原理的精准运用以及对模具设计的出色追求的综合体现;
随着新材料、新工艺的不断涌现,拉伸模科技也在向着更高效、更精密、更智能的方向持续演进,继续在制造业的广阔天地中,塑造着万千物品的筋骨与轮廓。
搞拉伸模工作过程这事儿说难不难,但细节确实多。把上面几点做到位,大部分常见问题基本能避开。剩下的就是实际操作中慢慢摸索了。
下一篇:拉伸模具设计案例,实操经验分享
如若转载,请注明出处: